


खनन उपकरण किसी भी उद्योग में सबसे कठोर परिस्थितियों में काम करते हैं: भारी आघात भार, चट्टान और अयस्क से लगातार घर्षण, संक्षारक घोल, और धूल जो हर जोड़ में प्रवेश करती है। इस वातावरण में विफल होने वाला एक हिस्सा सिर्फ मरम्मत का कारण नहीं बनता है - यह एक कोल्हू, एक मिल, या एक कन्वेयर को बंद कर देता है, और डाउनटाइम के हर घंटे में वास्तविक उत्पादन की लागत आती है। यही कारण है कि खनन घटकों को अधिकांश औद्योगिक भागों की तुलना में बड़े, भारी और कठिन सामग्रियों से बनाया जाता है, और उनकी मशीनिंग के लिए सामान्य जॉब-शॉप कार्य की तुलना में मशीन टूल्स, प्रक्रिया योजना और गुणवत्ता नियंत्रण के एक अलग सेट की आवश्यकता होती है। लक्ष्य सिर्फ ड्राइंग का एक हिस्सा बनाना नहीं है, बल्कि इसे जीवित रखना है जहां इसके आस-पास की हर चीज इसे खराब करने की कोशिश कर रही है।
विशिष्ट खनन घटक और उनकी क्या आवश्यकता है
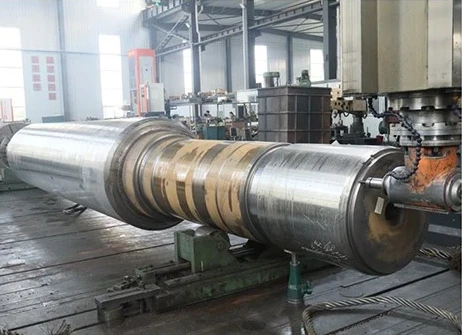
भागों की सीमा विस्तृत है, लेकिन वे कुछ पहचानने योग्य परिवारों में आते हैं।घटकों को कुचलना और पीसनाइसमें क्रशर शाफ्ट, रोटर, एक्सेंट्रिक शाफ्ट, जॉ प्लेट, अवतल, मेंटल, हथौड़े, मिल लाइनर और ग्राइंडिंग रोलर्स शामिल हैं - अधिकांश पहनने के लिए प्रतिरोधी मिश्र धातु या उच्च-मैंगनीज स्टील से बने होते हैं जो सेवा में कठोर होते हैं।ड्राइव और ट्रांसमिशन भागबड़े परिधि वाले गियर, पिनियन, गियर रिम्स, कपलिंग, फ्लैंज और स्प्रोकेट को कवर करें, जहां दांतों की सटीकता और बोर संरेखण सीधे पावर ट्रांसमिशन को प्रभावित करते हैं।संरचनात्मक और आवास भागइसमें क्रशर फ्रेम, मिल हेड और ट्रूनियन, बियरिंग चॉक और हाउसिंग, बेस प्लेट और वेल्डेड फैब्रिकेशन शामिल हैं जिन्हें मल्टी-फेस मशीनिंग की आवश्यकता होती है।रोटरी और बेलनाकार भागजैसे कि कन्वेयर पुली, ट्रूनियन, किलन टायर, सपोर्ट रोलर्स, शाफ्ट, स्लीव्स और रिंग्स को भारी मोड़ की आवश्यकता होती है।हाइड्रोलिक और घोल घटक- सिलेंडर बैरल, पिस्टन रॉड, पंप केसिंग और इम्पेलर्स - को गहरी बोरिंग, सटीक ऑनिंग और संक्षारण प्रतिरोधी फिनिश की आवश्यकता होती है। प्रत्येक परिवार का अपना मशीनिंग मार्ग होता है, लेकिन सभी को भारी स्टॉक हटाने, तंग बोर संरेखण और टिकाऊ सतहों की आवश्यकता होती है।

बड़े और भारी खनन भागों के लिए मशीन उपकरण
खनन भागों का आकार और वजन मशीन लाइनअप को निर्धारित करता है।बड़े सीएनसी गैन्ट्री मशीनिंग केंद्र और गैन्ट्री मिलेंआधारों, आवासों, फ़्रेमों और बड़े वेल्डेड संरचनाओं को संभालें जिन्हें एक विस्तृत क्षेत्र में फेस मिलिंग, पॉकेटिंग और ड्रिलिंग की आवश्यकता होती है।फर्श-प्रकार की बोरिंग और मिलिंग मशीनेंबड़े आवासों, बेयरिंग चॉक्स और गियरबॉक्स मामलों के लिए वर्कहॉर्स हैं, जहां एक लंबी बोरिंग बार को कास्टिंग में गहराई तक पहुंचना चाहिए और कई बोरों में संरेखण बनाए रखना चाहिए।सीएनसी वर्टिकल टर्निंग लेथ्स (वीटीएल)बड़े रोटरी भागों को लें - परिधि गियर खाली, भट्ठा टायर, ट्रूनियन, कन्वेयर पुली, और बड़े फ्लैंज - जो क्षैतिज खराद के लिए बहुत बड़े या बहुत भारी हैं।बड़े क्षैतिज मशीनिंग केंद्रएक सेटअप में कई चेहरों पर रोटरी टेबल मशीन बेयरिंग हाउसिंग और गियरबॉक्स केस के साथ।गियर काटने वाली मशीनें- बड़े स्विंग व्यास वाली हॉबिंग, आकार देने और पीसने वाली मशीनें - मिलों और रोटरी भट्टों में उपयोग किए जाने वाले बड़े-मॉड्यूल गियर और परिधि गियर का उत्पादन करती हैं।गहरे छेद वाली ड्रिलिंग और बोरिंग मशीनेंउच्च लंबाई-से-व्यास अनुपात वाले हाइड्रोलिक सिलेंडर बैरल और लंबे शाफ्ट को संभालें। साथ में, ये मशीनें मल्टी-टन कास्टिंग को रफ करने से लेकर सटीक बोर को खत्म करने तक की पूरी श्रृंखला को कवर करती हैं।
सामग्री और ताप उपचार अनुक्रम
खनन भागों को कठोरता और पहनने के प्रतिरोध के लिए चुनी गई सामग्रियों से बनाया जाता है, न कि मशीनी क्षमता के लिए। उच्च-मैंगनीज स्टील, जो जॉ प्लेट और क्रशर लाइनर के लिए उपयोग किया जाता है, प्रभाव पर कठोर हो जाता है और काटने वाले उपकरणों पर बेहद कठोर होता है। शाफ्ट और गियर ब्लैंक में उच्च शक्ति के लिए कम-मिश्र धातु संरचनात्मक स्टील्स को बुझाया और टेम्पर्ड किया जाता है। कच्चा लोहा और कच्चा स्टील का उपयोग आवास और फ्रेम के लिए किया जाता है, जबकि स्टेनलेस और डुप्लेक्स मिश्र धातु स्लरी पंप और संक्षारक-सेवा भागों में दिखाई देते हैं। मशीनिंग अनुक्रम गर्मी उपचार के आसपास बनाया गया है: तनाव को दूर करने के लिए कास्टिंग या फोर्जिंग को पहले सामान्यीकृत या एनील्ड किया जाता है, फिर सभी महत्वपूर्ण सतहों पर उदार फिनिश स्टॉक के साथ रफ-मशीन किया जाता है। इसके बाद भाग शमन और तड़के, केस सख्त करने या सतह सख्त करने से गुजरता है, जो अनिवार्य रूप से कुछ विकृति लाता है। अर्ध-परिष्करण और परिष्करण ताप उपचार के बाद होता है, जब सामग्री अपनी अंतिम कठोरता पर होती है और विकृति को ठीक किया जा सकता है। रफिंग भत्ते की सही ढंग से योजना बनाना - गर्मी उपचार के बाद साफ करने के लिए पर्याप्त है लेकिन इतना नहीं कि परिष्करण उपकरण अतिभारित हो - खनन भाग निर्माण में प्रमुख कौशलों में से एक है।
खनन भागों के लिए विशिष्ट मशीनिंग चुनौतियाँ
कई चुनौतियाँ खनन कार्य को अलग करती हैं।आकार और वजनमाध्य मशीनों में बड़ी यात्रा, उच्च टेबल भार क्षमता और सामग्री प्रबंधन के लिए भारी-भरकम क्रेन होनी चाहिए; जिस हिस्से को सुरक्षित रूप से नहीं ले जाया जा सकता, उसे मशीनीकृत नहीं किया जा सकता।कठिन सामग्री- विशेष रूप से उच्च-मैंगनीज स्टील और कठोर घिसे-पिटे मिश्र धातु - तेजी से उपकरण घिसाव का कारण बनते हैं और कठोर सेटअप, उच्च-हॉर्सपावर स्पिंडल और सही इन्सर्ट ग्रेड की आवश्यकता होती है।बड़ी कास्टिंगअक्सर असमान स्टॉक, आंतरिक सरंध्रता और रेत का समावेश होता है, इसलिए पहली खुरदुरी कटौती एक बिना तैयारी वाली दुकान को आश्चर्यचकित कर सकती है; जांच और अनुकूली मशीनिंग परिवर्तनशील स्टॉक को प्रबंधित करने में मदद करती है।ताप-उपचार विकृतिइसका मतलब है कि खुरदरेपन के बाद जो छिद्र और चेहरे संरेखित किए गए थे, वे खिसक सकते हैं, जिसके लिए परिष्करण से पहले सावधानीपूर्वक पुन: संकेत की आवश्यकता होती है।गहरे गड्ढेसिलेंडर बैरल और लंबे शाफ्ट में चटकने और टेपर से बचने के लिए समर्पित बोरिंग बार और स्थिर रेस्ट की मांग होती है।खंडित परिधि गियरऔर बड़े निर्मित फ़्रेमों को वेल्डिंग के बाद तनाव से राहत की आवश्यकता होती है और खंडों को एक साथ रखने वाले बोल्ट छेद की सटीक बोरिंग होती है, क्योंकि कोई भी बेमेल साइट पर असेंबली में दिखाई देता है।
भारी खनन घटकों के लिए गुणवत्ता नियंत्रण
खनन भागों के लिए गुणवत्ता नियंत्रण आयामी निरीक्षण से कहीं अधिक है।आयामी सत्यापनउन हिस्सों के लिए बड़ी समन्वय मापने वाली मशीनों, लेजर ट्रैकर्स, या पोर्टेबल हथियारों का उपयोग करता है जो मानक सीएमएम पर फिट नहीं होते हैं।गैर विनाशकारी परीक्षण- आंतरिक दोषों के लिए अल्ट्रासोनिक, सतह की दरारों के लिए चुंबकीय कण और तरल प्रवेशक - महत्वपूर्ण कास्ट और फोर्ज्ड घटकों, विशेष रूप से शाफ्ट, गियर और दबाव युक्त भागों पर मानक है।सामग्री का पता लगाने की क्षमताप्रत्येक हिस्से के लिए हीट नंबर, मिल प्रमाणपत्र और हीट-ट्रीटमेंट रिकॉर्ड की आवश्यकता होती है, क्योंकि एक खनन ग्राहक को यह जानना आवश्यक है कि कौन सा मिश्र धातु और कौन सा उपचार उस घटक में गया जो वर्षों तक चलेगा।कठोरता परीक्षणपुष्टि करता है कि ताप उपचार ने निर्दिष्ट सतह और कोर कठोरता प्राप्त की है। घूमने वाले हिस्सों जैसे पुली और पिनियन के लिए,गतिशील संतुलनशिपमेंट से पहले आवश्यक हो सकता है. कई ग्राहक यह भी अनुरोध करते हैंपरीक्षण सभासंभोग भागों के - इसके पिनियन के साथ एक परिधि गियर, इसके शाफ्ट के साथ एक असरदार चॉक - ताकि फिट और संपर्क पैटर्न को भूमिगत के बजाय दुकान में सत्यापित किया जा सके।
निष्कर्ष
खनन उपकरण के हिस्सों को उनके आकार, वजन, कठोर सामग्री और चरम स्थितियों में जीवित रहने के आधार पर परिभाषित किया जाता है, और उनका निर्माण इसे दर्शाता है। बड़ी गैन्ट्री मिलें, फ़्लोर-टाइप बोरर्स, वर्टिकल टर्निंग लेथ्स, गियर कटर और डीप-होल मशीनें मानक जॉब-शॉप लाइनअप की जगह लेती हैं; तैयार आयामों के बजाय ताप-उपचार विरूपण के आसपास रफिंग की योजना बनाई गई है; और गुणवत्ता नियंत्रण में एनडीटी, सामग्री ट्रैसेबिलिटी, कठोरता सत्यापन और अक्सर आयामी निरीक्षण के साथ परीक्षण असेंबली शामिल होती है। इस अधिकार को प्राप्त करने का इनाम एक ऐसा हिस्सा है जो क्रशर, मिल या कन्वेयर में विश्वसनीय रूप से चलता है जहां विफलता महंगी होती है और पहुंच मुश्किल होती है। खनन ऑपरेटरों और ओईएम के लिए, सही मशीनों, सही सामग्री अनुभव और सही गुणवत्ता प्रणाली के साथ एक मशीनिंग भागीदार चुनना कोई खरीद विवरण नहीं है - यह एक अपटाइम निर्णय है।


